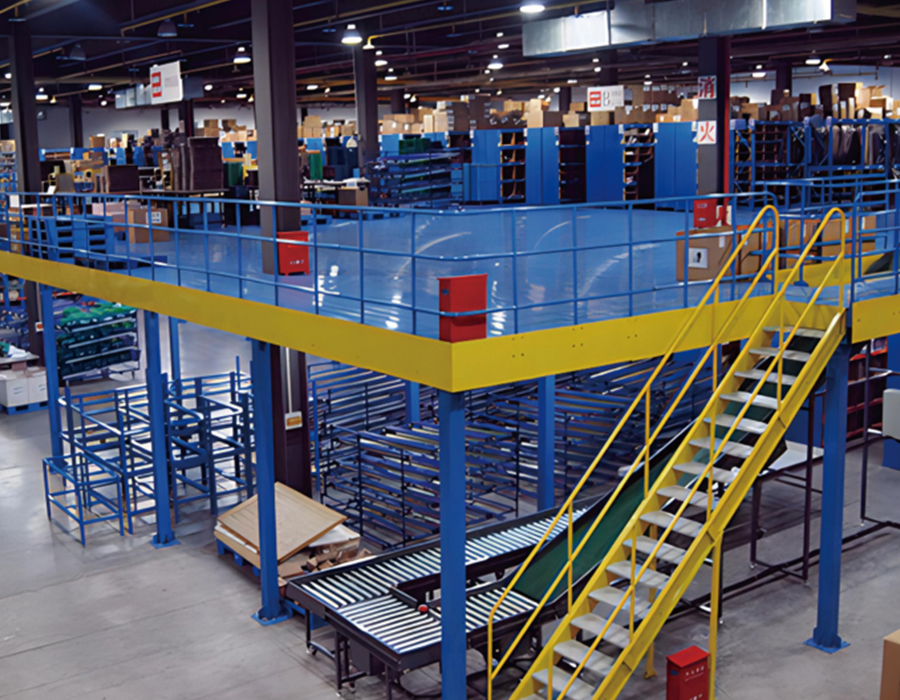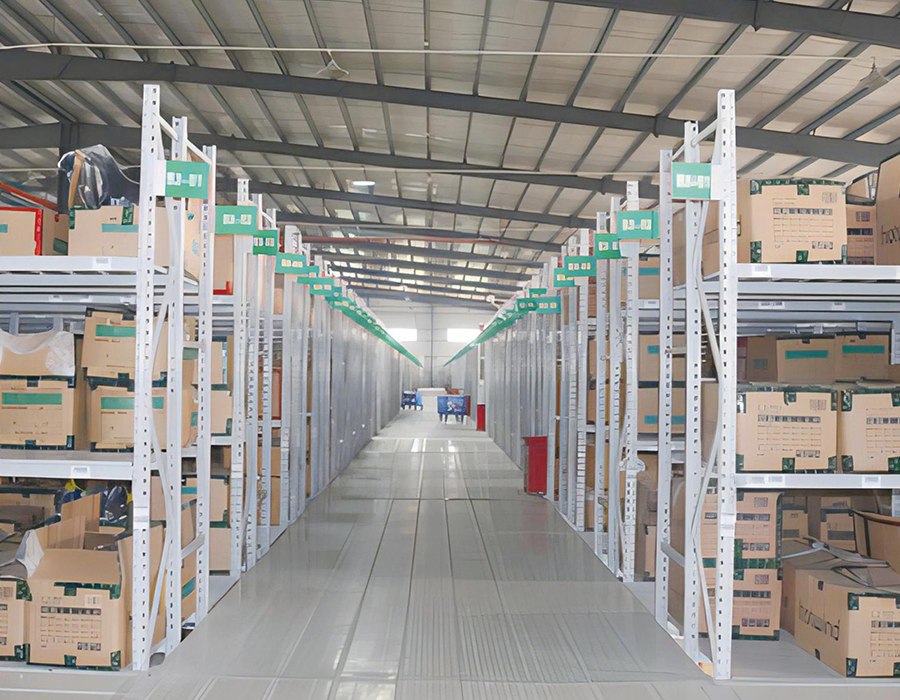
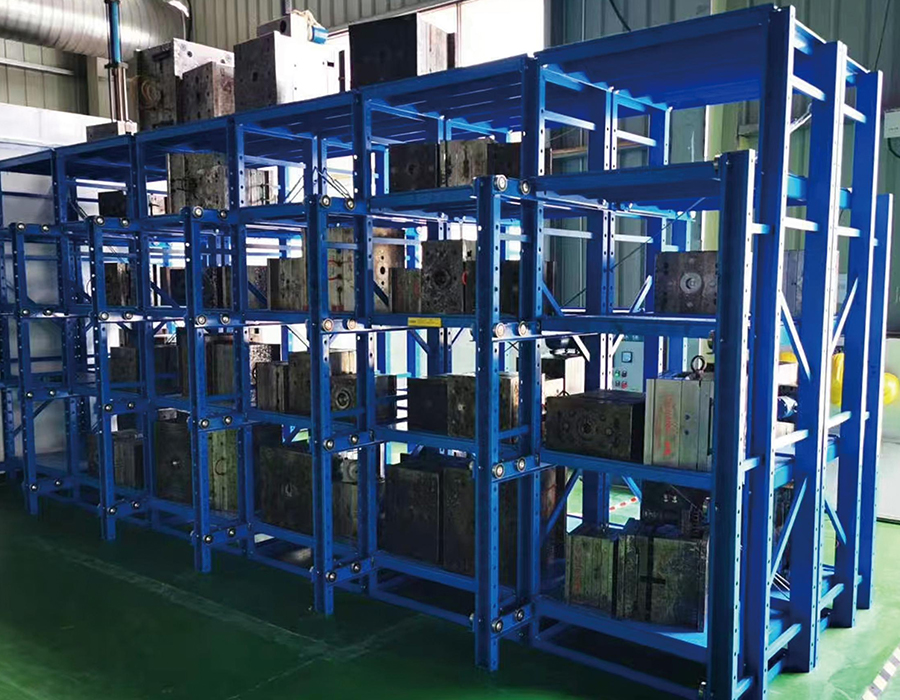
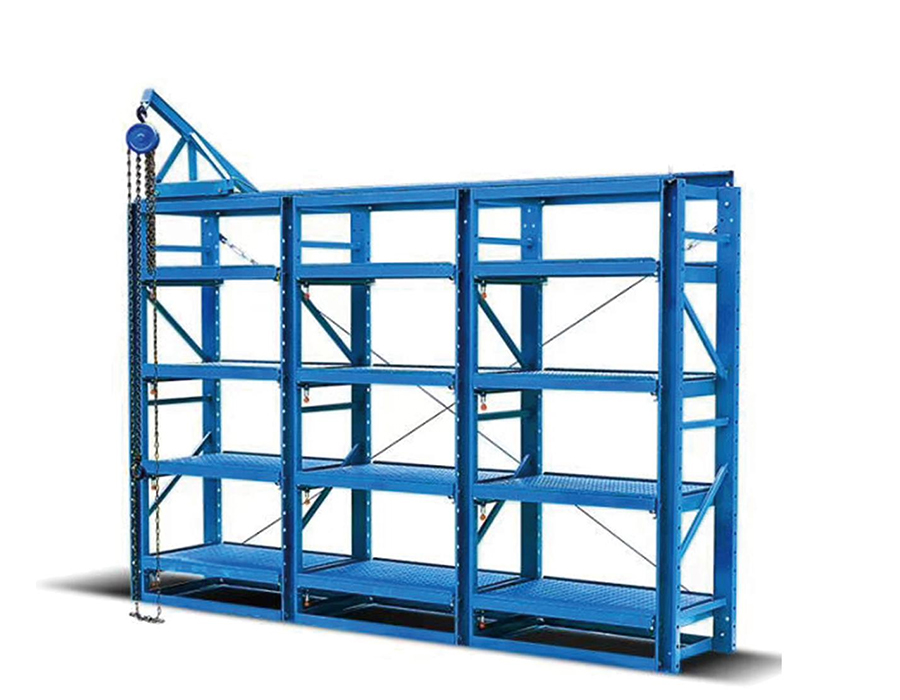
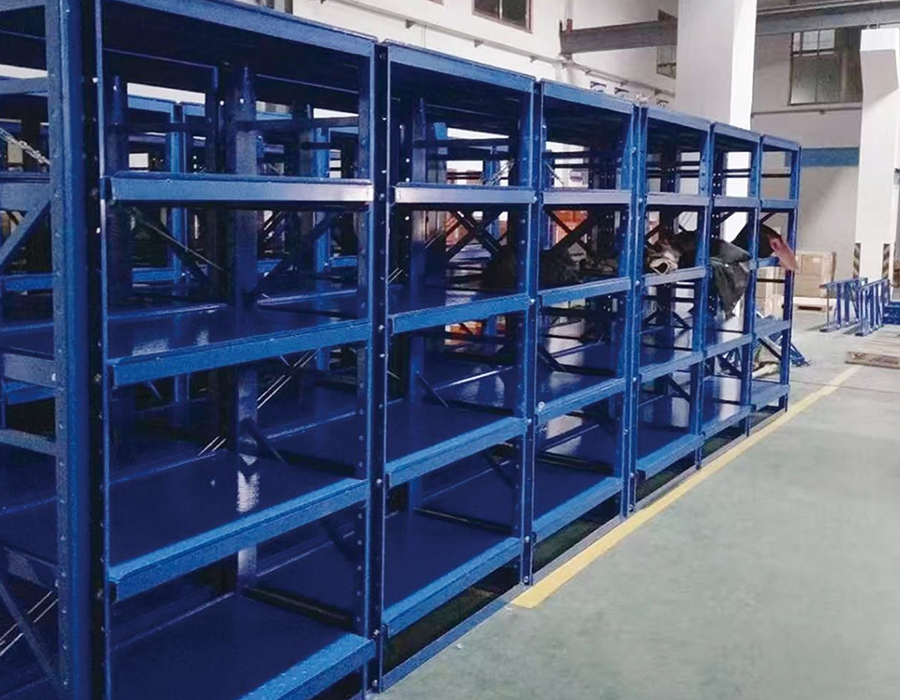
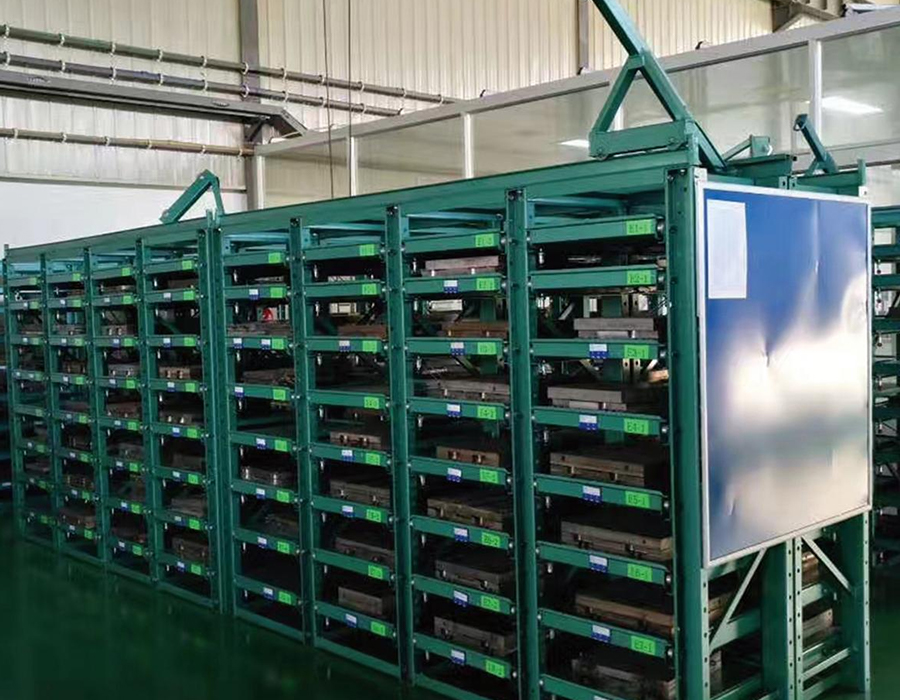
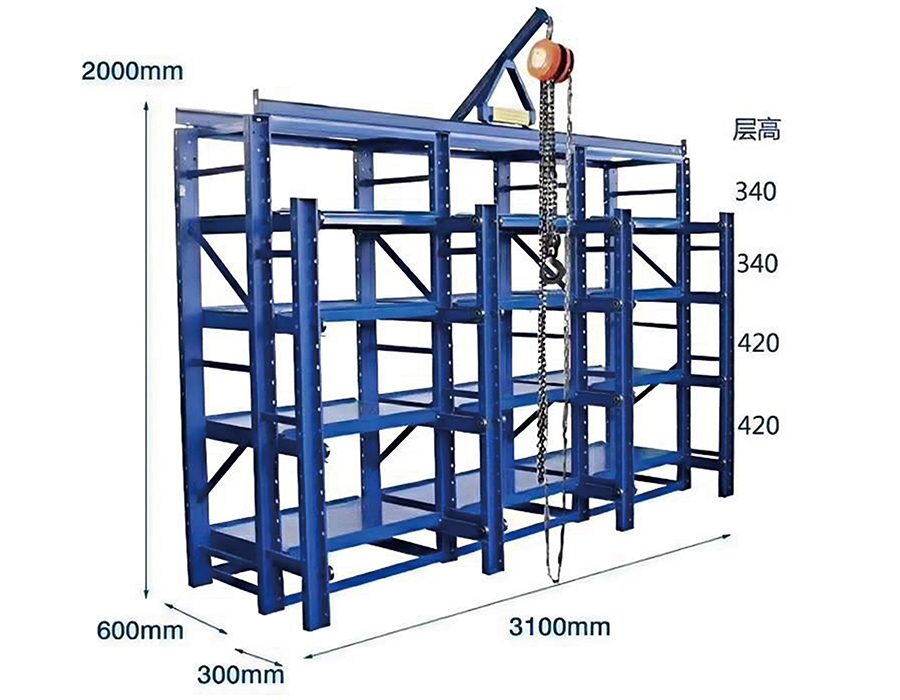
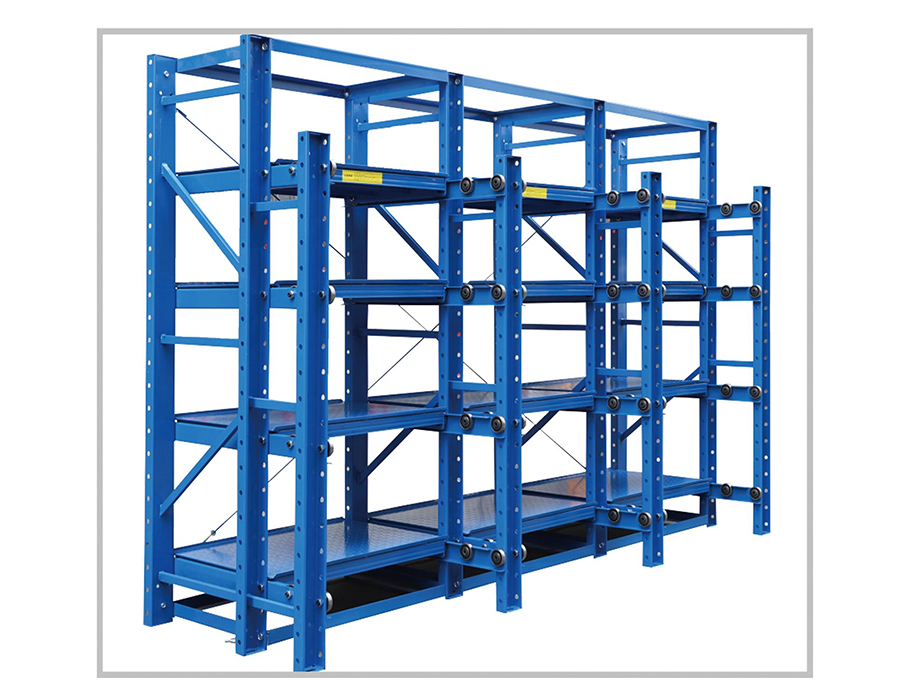
Zásuvkové stojany na formy sú účelové skladovacie systémy na organizované skladovanie, klasifikáciu a vyberanie priemyselného náradia, dostupné v polootvorenej a úplne otvorenej konfigurácii, aby vyhovovali rôznym rozmerom foriem, hmotnostiam a frekvenciám prístupu v širokej škále výrobných prostredí.
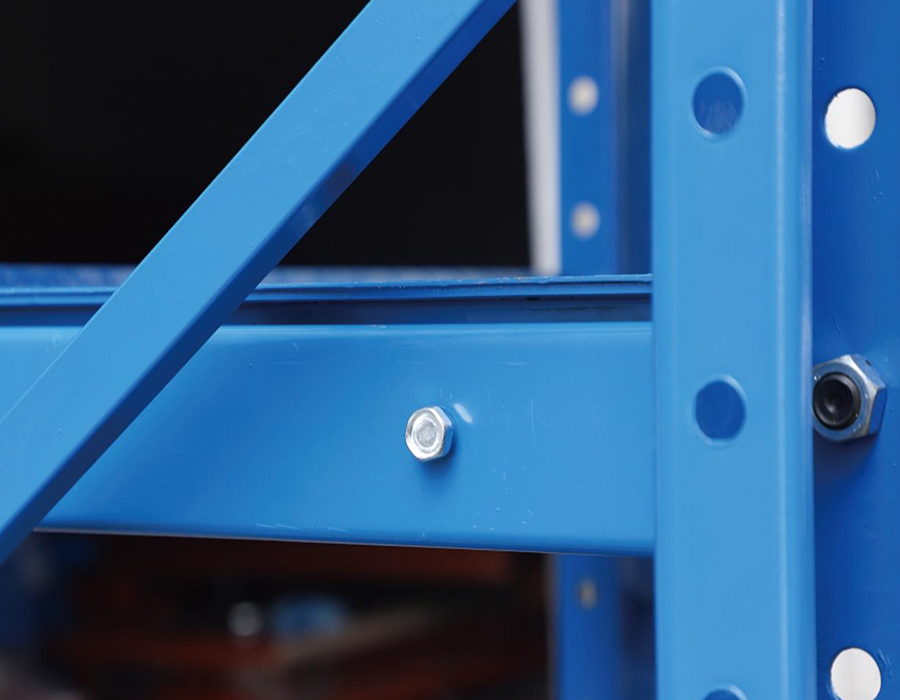
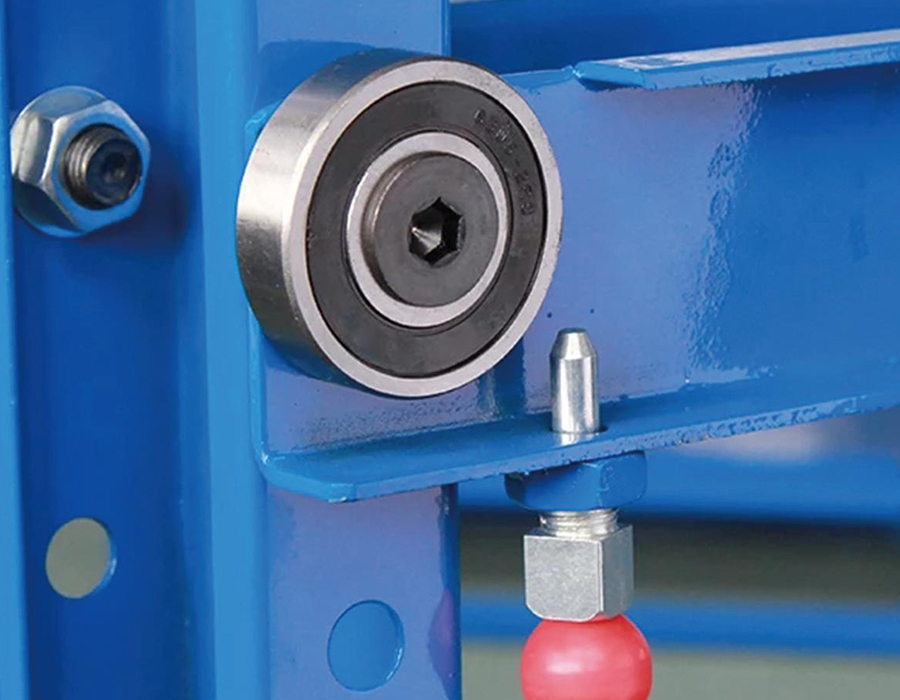
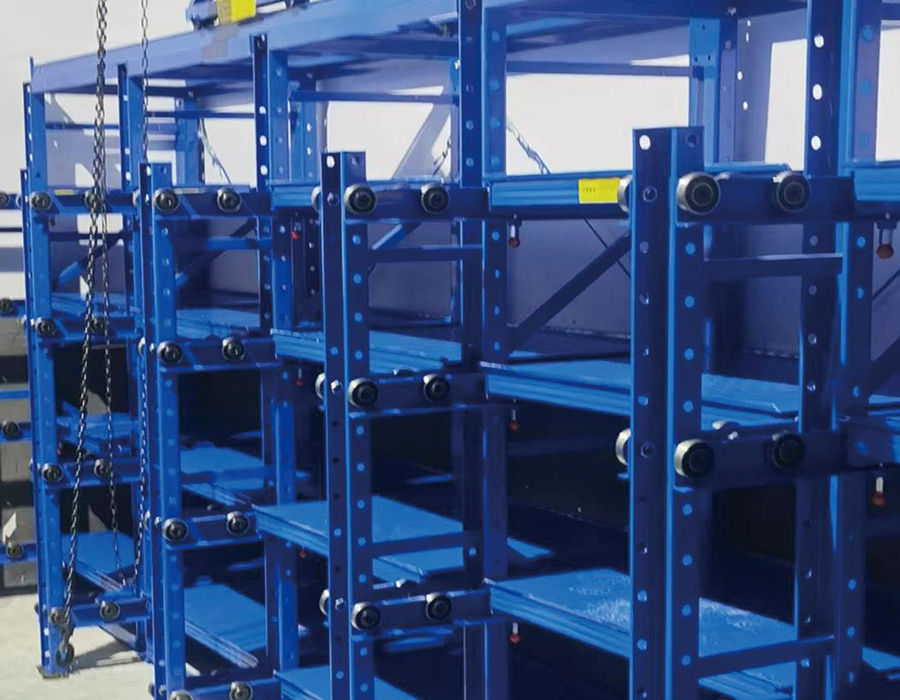
Primárna konštrukcia pozostáva z vysoko pevnej profilovej ocele alebo oceľových stĺpikov a priečnych nosníkov valcovaných za studena s presne posuvne namontovanými zásuvkami pre hladkú a nenáročnú prevádzku. Každá zásuvka je vybavená polohovacím bezpečnostným zámkom a skrutkami proti vypadnutiu, aby sa zachovala stabilita formy počas skladovania a zabránilo sa poškodeniu spôsobenému neúmyselným posunutím.
Nosnosť na jednu zásuvku sa pohybuje od 200 kg do 3 000 kg; plne otvorený model pre veľké zaťaženie podporuje 1 200 kg na zásuvku a je dodávaný s integrovaným zdvíhacím zariadením na nakladanie a vykladanie bez mostových žeriavov alebo veľkých vysokozdvižných vozíkov. Blokovací mechanizmus štrukturálne zabraňuje súčasnému vysunutiu viac ako jednej zásuvky, čím sa eliminuje riziko nestability ťažiska spojené s viacerými otvorenými vrstvami.
Nehrdzavejúca povrchová úprava zabraňujúca vlhkosti a prachu chráni uskladnené nástroje pred znehodnotením vplyvom prostredia. Primárne aplikácie zahŕňajú mechanickú výrobu, automobilové nástroje, vstrekovanie plastov a výrobu elektroniky – poskytujúce merateľne vyššiu účinnosť výmeny foriem a nižšie náklady na opotrebovanie a poškodenie nástrojov.
Predstavte si sklad na konci smeny: palety s hotovým tovarom čakajúce v prijímacom priestore, ...
Prečítajte si viacKeď vysokozdvižný vozík zhodí plnú paletu na nosník regálu, konštrukcia dostane viac než len s...
Prečítajte si viacSpoločnosť Anhui Huijian Intelligent Equipment Co., Ltd. nedávno privítala delegáciu zástupcov ne...
Prečítajte si viacPrečo sú stojany na formy základným nástrojom pracovného toku V akomkoľvek výrobnom pros...
Prečítajte si viacČo sú ľahké bezskrutkové regály? Ľahké bezskrutkové police je typ úložného regálu, ktorý...
Prečítajte si viacV a skladovacie vysokovýkonné zásuvkové stojany na formy Mechanizmus vysúvania zásuviek je miestom, kde sa sústreďujú najväčšie technické požiadavky – napriek tomu je to komponent, ktorý je pri obstarávaní rozpočtu najčastejšie nedostatočne špecifikovaný. Zásuvka formy môže niesť zaťaženie v rozsahu od 500 kg do viac ako 5 000 kg v závislosti od aplikácie a musí toto zaťaženie plynulo rozšíriť na vzdialenosť 600 – 1 200 mm bez bočného vychýlenia, bez viazania pri excentrickom zaťažení a spoľahlivú prevádzku počas tisícok cyklov. Tieto požiadavky nie je možné splniť zväčšením štandardných výsuvov zásuviek pre ľahké zaťaženie.
Dva dominantné typy výsuvných systémov používaných v priemyselných stojanoch na formy sú oceľové valčekové klzné lišty a profilované vodiace koľajnicové systémy s recirkulačnými guľôčkovými vozíkmi. Valčekové ložiská používajú valčeky z kalenej ocele bežiace v kanáloch tvarovaných za studena – sú robustné, odolné voči kontaminácii a jednoducho sa udržiavajú, ale ich nosnosť na jednotku šírky je obmedzená kontaktným napätím valčekov. Pri zásuvkách s hmotnosťou presahujúcou 2 000 kg sa jeden pár valčekových posuvov stáva nepraktickým bez extrémne širokého rozstupu, čo následne zväčšuje celkovú šírku regálu. Systémy profilovaných vodiacich líšt – v podstate koľajnice s lineárnym pohybom vypožičané z technológie obrábacích strojov – dosahujú oveľa vyššie hodnoty dynamického zaťaženia v užšom priereze, ale sú citlivejšie na nesúosovosť počas inštalácie a na dosiahnutie svojej menovitej životnosti vyžadujú čistejšie prevádzkové prostredie.
Kritickým parametrom špecifikácie nie je len statická nosnosť, ale aj dynamická nosnosť pri opakovaných cykloch predlžovania. Posuvný systém dimenzovaný na statické zaťaženie 3 000 kg môže mať pri tomto zaťažení únavovú životnosť len 20 000 cyklov úplného vysunutia – čo vo formovni pracujúcej na dve smeny denne znamená približne dva až tri roky, kým je potrebná výmena ložísk. Kupujúci by si mali vyžiadať hodnotenie dynamického cyklu zaťaženia a nespoliehať sa len na statickú kapacitu pri porovnávaní špecifikácií stojana na formy so zásuvkami.
Hmotnosť formy sa takmer vždy uvádza ako čistá hmotnosť samotnej zostavy formy - jadra, dutých dosiek a vyhadzovacieho systému. Tento údaj sa zobrazuje na kartách foriem a používa ho väčšina výrobných manažérov pri špecifikácii požiadaviek na skladovanie. Skutočné zaťaženie, ktoré musí zásuvkový stojan na formy niesť, je však trvalo vyššie ako nominálna hmotnosť formy, niekedy o značnú rezervu, z dôvodu dodatočnej hmoty, ktorá sa hromadí v podmienkach skladovania.
K tomuto podhodnoteniu v praxi prispieva niekoľko faktorov:
Spoľahlivým konštrukčným postupom je pri špecifikovaní kapacity zásuvky použiť faktor 1,25× na nominálnu hmotnosť formy a považovať to za minimálne pracovné zaťaženie, a nie za maximálne. Naše skladovanie je náročné zásuvkové stojany na formy sú hodnotené a testované pri ich deklarovanom pracovnom zaťažení s uplatnením všetkých bezpečnostných faktorov – zohľadňujúc podmienky skutočného zaťaženia, ktoré hodnoty nominálnej hmotnosti formy bežne nedodržiavajú.
Konfigurácia povrchu zásuvky stojana na formy je zriedka diskutovaná v rozhovoroch o obstarávaní, ale má priamy vplyv na stav formy počas skladovania, ľahkú manipuláciu a čas potrebný na získanie a prípravu formy. Plochá oceľová doska – najbežnejší povrch zásuvky – je jednoduchá na výrobu a všeobecne použiteľná, ale nie je optimálnym povrchom pre každý typ formy alebo dobu skladovania.
Plochá doska s plným pokrytím poskytuje maximálnu kontaktnú plochu a je vhodná pre formy s plochými, opracovanými základnými povrchmi. Kľúčovým problémom špecifikácie je tolerancia rovinnosti povrchu: doska zásuvky, ktorá sa pri plnom zaťažení vychýli o viac ako 3–5 mm, vytvára nerovnomerný podperný stav, ktorý môže vyvolať napätie v základných doskách formy, ktoré nie sú určené na trojbodové zaťaženie. Rebrá by mali byť orientované tak, aby sa minimalizovalo vychýlenie v strede rozpätia pod stopou formy, čo si vyžaduje poznať polohu ťažiska formy vzhľadom na zásuvku, nielen jej celkovú hmotnosť.
Oceľové lamelové alebo tyčové mriežkové povrchy umožňujú chladiacej kvapaline, reznej kvapaline a zvyšku uvoľňovania formy odtekať cez zásuvku namiesto toho, aby sa hromadili na povrchu platformy. To je obzvlášť cenné v zariadeniach, kde sa plesne dostávajú do skladu bez úplného čistenia. Štrukturálny kompromis spočíva v tom, že koncentrované zaťaženie z foriem s malými rozmermi spočíva na jednotlivých tyčiach, a nie na rozmiestnení po doske, čím sa zvyšuje miestne napätie v kontaktných bodoch a potenciálne značia mäkké povrchy foriem, ak je rozstup tyče príliš hrubý.
Pre zariadenia na skladovanie vysokohodnotných presných foriem s prísnymi rozmerovými požiadavkami môžu byť zásuvky vybavené opracovanými polohovacími blokmi alebo nastaviteľnými V-blokmi, ktoré registrujú formu v definovanej orientácii. To zabraňuje posúvaniu formy počas vysúvania zásuvky – skutočné riziko pri ťažkých formách na hladkých plochých doskách – a zaisťuje, že zdvíhacie zariadenie môže dôsledne zapájať body zdvíhania formy bez premiestňovania. Dodatočné výrobné náklady na lokalizačné prvky sa zvyčajne vrátia v priebehu prvého roka vďaka skrátenému času manipulácie a eliminácii opakovanej kontroly po pohybe vyvolanom skladovaním.
Plne vysunutá zásuvka nesúca formu s hmotnosťou 3 000 kg predstavuje jednu z najvyšších požiadaviek na lokalizovanú záťaž v akomkoľvek skladovacom systéme. Konzolový moment generovaný úplným vysunutím – súčin hmotnosti formy a vzdialenosti vysunutia od prednej strany regálu – musí úplne odolávať vodiacemu systému zásuvky a musí sa preniesť späť do rámu regálu cez montážnu konštrukciu posuvu. Ak je táto dráha zaťaženia prerušená poruchou vedenia, šmykom montážnej skrutky alebo prasknutím zvaru, dôsledkom je náhle nekontrolované klesanie celej hmotnosti zásuvky.
Regálové systémy navrhnuté bez štrukturálnej redundancie sa spoliehajú na integritu jedinej dráhy zaťaženia cez predlžovací mechanizmus. Pridanie redundancie znamená zabudovanie sekundárnych podporných prvkov, ktoré sa zapoja iba v prípade zlyhania, čím sa zabráni katastrofickému poklesu bez toho, aby boli aktívne za normálnych prevádzkových podmienok. Medzi najpraktickejšie opatrenia týkajúce sa redundancie používané v dizajne vysokovýkonných zásuvkových stojanov na formy patria:
Špecifikovanie funkcií redundancie zvyšuje náklady – zvyčajne 12–18 % nákladov na mechanizmus zásuviek – ale toto je vhodný základ na porovnanie, nie celkové náklady na stojan. Vzhľadom na zodpovednosť a prerušenie prevádzky v dôsledku pádu formy, ktorý zahŕňa nástroje v hodnote stoviek tisíc juanov, je možné jednoducho ospravedlniť investície do inžinierstva.
Efektívnosť identifikácie a vyhľadávania plesní je opakujúcim sa prevádzkovým prekážkou v zariadeniach, ktoré skladujú viac ako 30 – 50 foriem, aj keď je systém fyzického skladovania dobre navrhnutý. Neodmysliteľná výhoda stojana na formy zásuvkového typu – že každá forma zaberá svoju vlastnú vyhradenú zásuvku, ktorú je možné vybrať a kontrolovať jednotlivo – sa naplno prejaví až vtedy, keď identifikačný systém umožňuje nájsť správnu zásuvku bez otvárania viacerých zásuviek za sebou.
Základnou líniou je fyzické označovanie: držiak štítkov namontovaný na prednej strane každej zásuvky, viditeľný, keď sa priblížite k strane regálu na strane uličky. Praktickou požiadavkou je, že štítky musia zostať čitateľné v prostredí formovacej miestnosti – olejová hmla, vlhkosť a občasné nárazy spôsobujú, že papierové štítky v plastových držiakoch sú po šiestich až dvanástich mesiacoch nespoľahlivé. Štítky s rytím z nehrdzavejúcej ocele alebo eloxované hliníkové platne s obsahom označeným laserom sú vhodnou špecifikáciou pre prostredia s pravidelnou expozíciou chladiacej kvapaliny alebo separačného prostriedku.
Integrácia RFID na úrovni zásuviek sa čoraz viac využíva v zariadeniach spravujúcich formy s krátkymi výrobnými cyklami a častými výmenami. Štítok RFID zabudovaný alebo pripevnený k prednej strane zásuvky je načítaný pevnou anténou na čele uličky regálu alebo ručnou čítačkou, čím sa prepojí umiestnenie fyzickej zásuvky s databázou správy foriem bez manuálneho skenovania. Kľúčovou integračnou požiadavkou je, že pozícia RFID tagu musí zostať konzistentná vo všetkých zásuvkách v systéme – odchýlka viac ako 20–30 mm od stredu čítacej zóny antény znižuje spoľahlivosť čítania v prostrediach s vysokým obsahom kovov, kde je odraz signálu už výzvou. S našimi vlastnými schopnosťami výskumu a vývoja a prispôsobiteľnou výrobou zásuviek sme schopní navrhnúť predné čelá zásuviek kompatibilné s RFID so štandardizovanými vreckami na štítky ako možnosť integrovanú v továrni, a nie dodatočnú montáž v teréne.
Systémy čiarových kódov a QR kódov zaberajú strednú pozíciu – nižšie náklady na infraštruktúru ako RFID a odolnejšie ako papierové štítky, keď sú vytlačené na polyesterovom papieri s kovovou zadnou stranou a atramentom stabilným voči UV žiareniu. Ručný skener prepojený s tabletom alebo mobilným terminálom WMS umožňuje potvrdenie polohy pred vysunutím zásuvky, čím sa znižuje riziko získania nesprávnej formy v zariadení, kde je uložených viacero súprav nástrojov s podobným vzhľadom.
Regálové systémy zásuvkového typu, najmä tie, ktoré sú konfigurované pre viaceré vrstvy ťažkých foriem, generujú koncentrácie zaťaženia podlahy, ktoré často presahujú to, čo dokážu uniesť štandardné podlahové dosky skladu bez zásahu inžinierov. Dvojposchodový stojan na formy, v ktorom je uložených 3 000 kg foriem v každej zo šiestich zásuviek na pozíciu, nesie potenciálne celkové zaťaženie poľa 36 000 kg – bez započítania hmotnosti konštrukcie stojana – rozložené na štyri plochy základnej dosky. Tlak na podlahu pod každou základovou doskou môže presiahnuť 80 – 100 ton na meter štvorcový, ak sú základové dosky malé a betónová doska je tenká.
Prvým krokom v akomkoľvek procese plánovania inštalácie stojana na formy je získanie osvedčenia stavebného inžiniera o zaťažení podlahy pre oblasť inštalácie – nie všeobecnej špecifikácie podlahovej kapacity budovy, čo je zvyčajne nominálne rovnomerne rozložené zaťaženie, ktoré neodráža správanie sa bodového zaťaženia. Bodové zaťaženie pod základovými doskami regálov sa správa odlišne od rozloženého zaťaženia, pokiaľ ide o šmykové napätie pri pretláčaní v doske, a staršie podlahy skladov navrhnuté na 5 ton na štvorcový meter rozloženého zaťaženia môžu byť náchylné na zlyhanie pri pretláčaní pri koncentrovanom zaťažení základovej dosky 20 ton, aj keď je celková hmotnosť v rámci rozloženej kapacity.
Ak je podlahová kapacita okrajová, praktické riešenia zahŕňajú:
Korózia povrchov foriem počas skladovania je jednou z najnákladnejších foriem poškodenia nástrojov vo výrobných zariadeniach, ktorým sa dá predchádzať, no často sa pripisuje výlučne neadekvátnej aplikácii inhibítora korózie, a nie skúmaniu ako problému skladovacieho prostredia. Konštrukcia stojana na formy zásuvkového typu ovplyvňuje mikroprostredie okolo skladovaných foriem spôsobmi, ktoré buď urýchľujú alebo spomaľujú povrchovú oxidáciu, nezávisle od toho, aká zlúčenina inhibítora korózie sa aplikuje na povrch formy pred skladovaním.
Kondenzácia je primárnym faktorom korózie vo väčšine prostredí skladovania foriem. Formy s veľkou tepelnou hmotnosťou – najmä veľké nástroje na tlakové liatie uložené po horúcich výrobných cykloch – sa pomaly ochladzujú a prechádzajú cez rosný bod okolitého vzduchu, keď ich povrchová teplota klesá. Ak má vzduch obklopujúci formu v uzavretej alebo polouzavretej zásuvke obmedzenú cirkuláciu, vlhkosť kondenzuje na povrchu formy a zostáva v kontakte dlhší čas. Konštrukcie stojanov s uzavretými krytmi zásuviek – pevné bočné panely a horné kryty – vytvárajú stagnujúce vzduchové vrecká, ktoré zhoršujú tento efekt v porovnaní s stojanmi s otvoreným rámom, ktoré umožňujú cirkuláciu okolitého vzduchu okolo skladovaných foriem.
Praktické konštrukčné prvky, ktoré znižujú riziko korózie pri skladovaní foriem zásuvkového typu, zahŕňajú:
To, čo dizajn regálu nedokáže kompenzovať, je neadekvátna povrchová úprava pred skladovaním. Primárnou obranou proti korózii plesní pri skladovaní zostáva obalenie filmom s inhibítorom korózie v parnej fáze (VCI), olej na ochranu proti hrdzi aplikovaný na všetky nenatreté povrchy a utesnená ochrana deliacej čiary. Príspevok stojana je vytvoriť podmienky, v ktorých môžu tieto úpravy efektívne fungovať – čo znamená minimalizovať kondenzáciu, kontamináciu a kontaktný čas nahromadenej vlhkosti, a nie jednoducho poskytnúť suchú podlahu, na ktorej môže forma sedieť.
Dráha vysúvania zásuvky je parameter špecifikácie, ktorý sa často nastavuje na okrúhle číslo – 600 mm, 800 mm alebo úplné vysunutie – bez systematickej analýzy skutočnej vzdialenosti pohybu potrebnej na bezpečné zdvíhanie formy a manipuláciu s ňou v konkrétnom zariadení. Nedostatočne špecifikovaná dojazdová vzdialenosť je bežným zdrojom ťažkostí pri manipulácii a rizika zranenia; nadmerne špecifikovaná vzdialenosť zvyšuje konzolový moment na vodiacom systéme a môže presiahnuť konštrukčnú kapacitu regálu pre danú hmotnosť formy.
Minimálna požadovaná vzdialenosť pojazdu zásuvky je určená geometriou formy, typom použitého zdvíhacieho zariadenia a voľným priestorom pred regálom. Riadiaci výpočet zahŕňa tri premenné:
Systematickým prístupom je pripraviť zmenšený výkres úplne vysunutej zásuvky s nasadenou formou, prekryť geometriu nábehu žeriavového háku a hranicu uličky a overiť, či sú splnené vôle na zdvíhanie a požiadavky na výstup z uličky pri zvolenej pojazdovej vzdialenosti. Toto kreslenie trvá menej ako hodinu a eliminuje najbežnejšiu sťažnosť po inštalácii týkajúcu sa stojanov na formy zásuvkového typu – že zásuvka nevysúva dostatočne ďaleko na to, aby sa žeriav mohol bezpečne spojiť s nástrojmi.
Náš profesionálny tím
Je pripravený vás podporiť.


 Výrobcovia skladových regálov