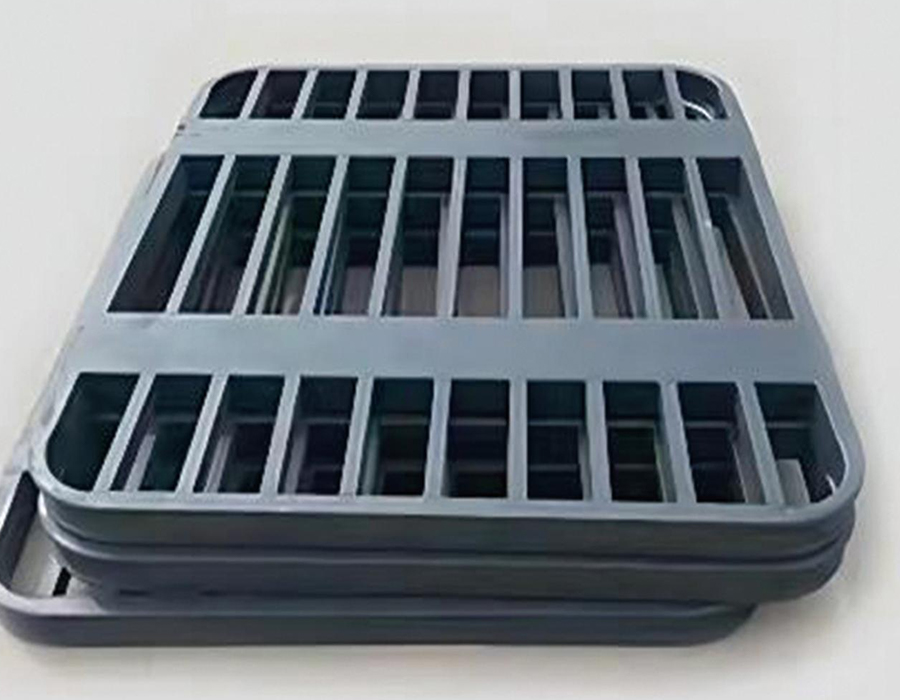
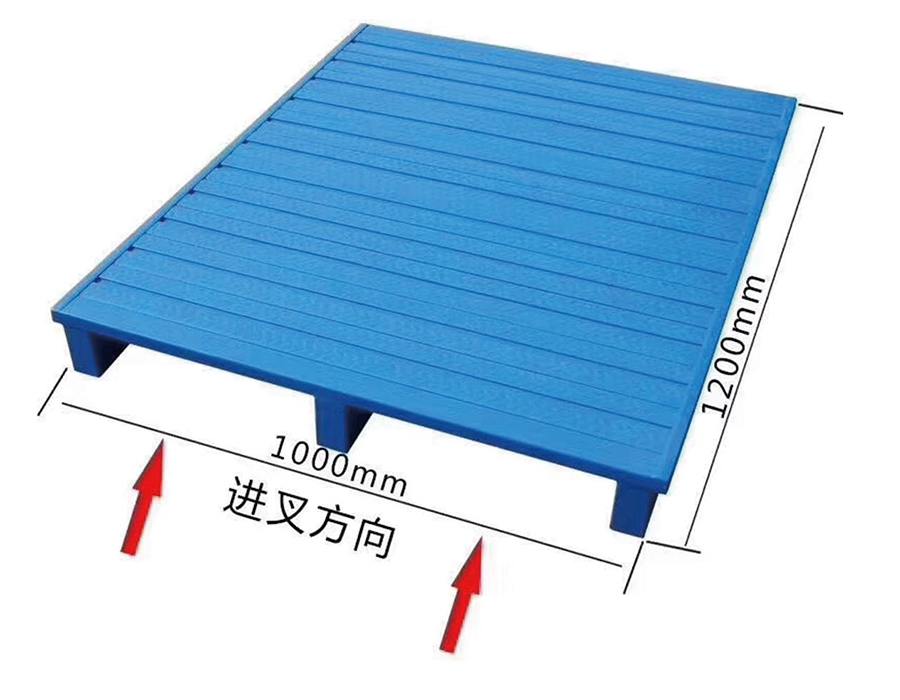
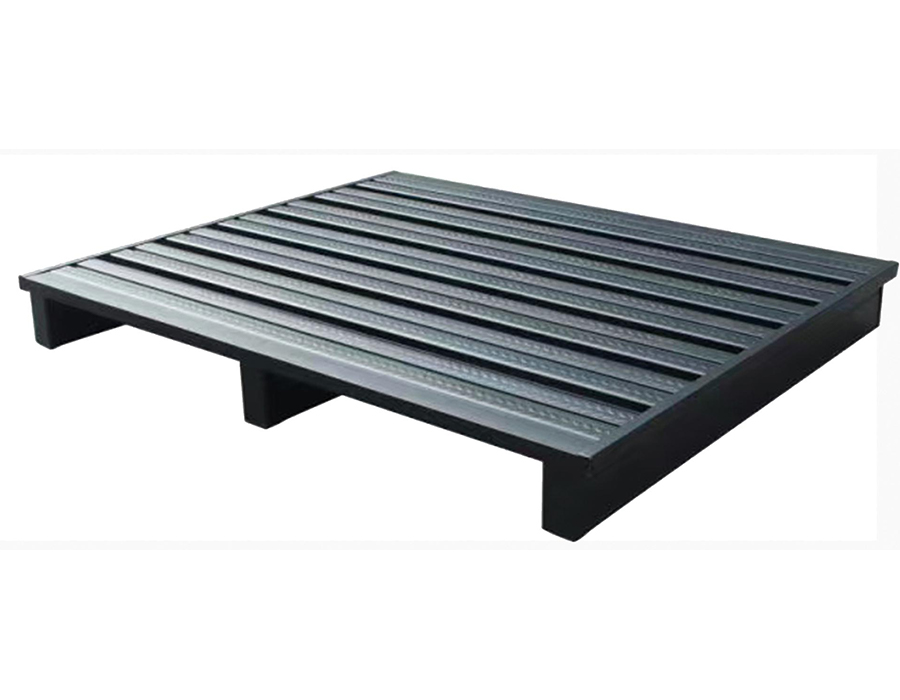
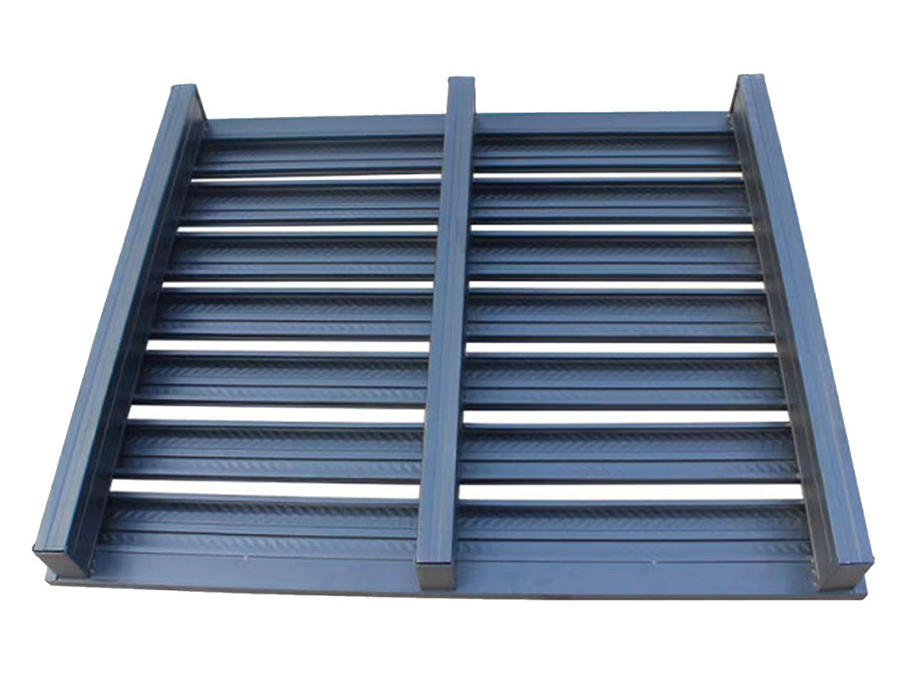
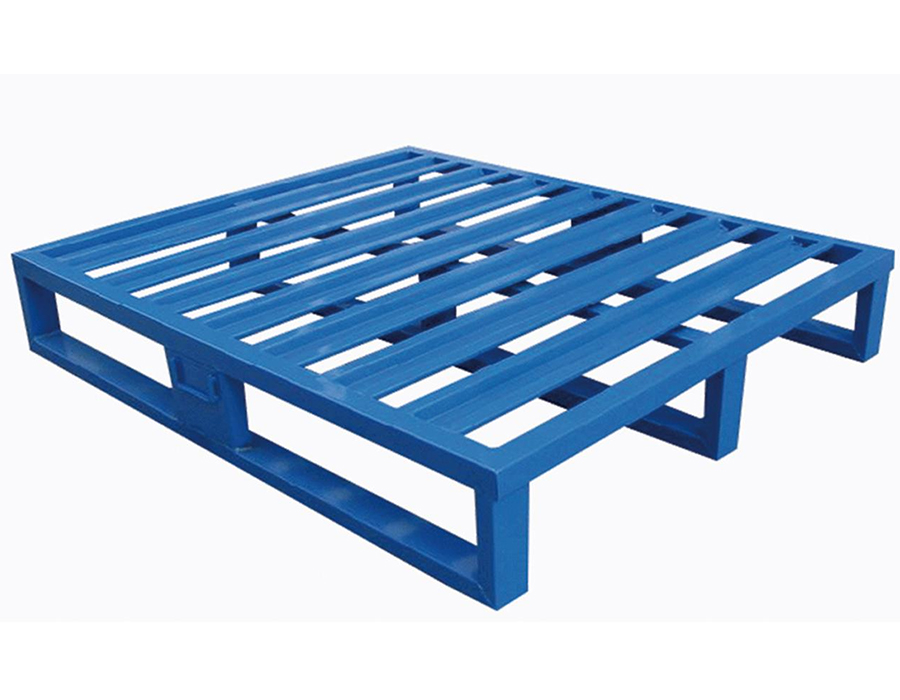
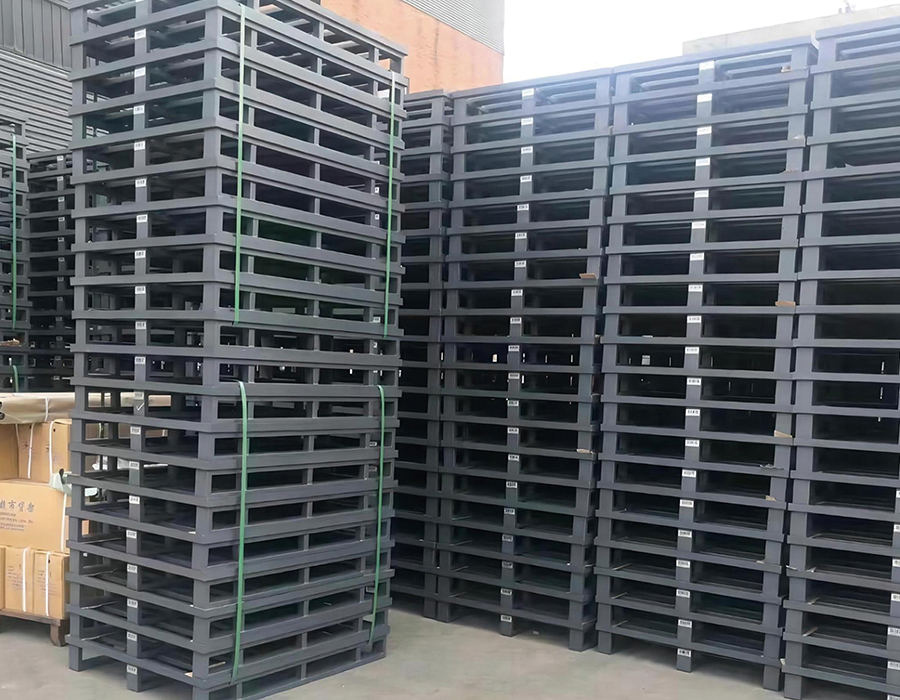
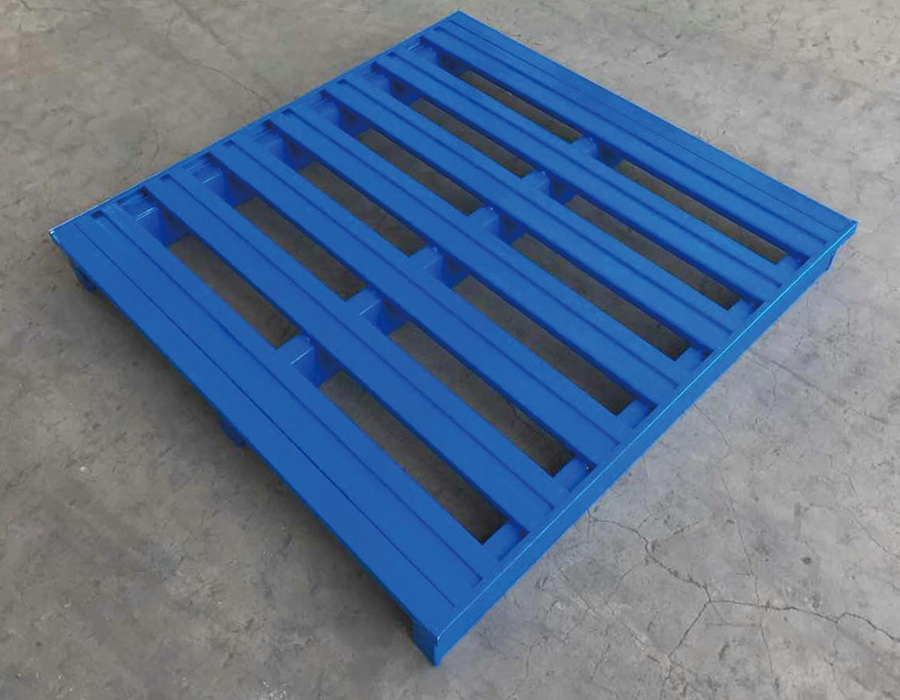
Kovové palety sú vyrobené z konštrukčnej ocele alebo pozinkovaného oceľového plechu, poskytujú statickú nosnosť 5 ton na jednotku, životnosť trojnásobnú oproti plastovým paletám a desaťnásobnú životnosť alternatív z dreva a výrazne nižšie celkové náklady na vlastníctvo v podmienkach intenzívnej, vysokofrekvenčnej mechanickej manipulácie v priemyselných skladoch.
Štandardné rozmery 1 000 x 1 200 x 125 mm sú plne kompatibilné s bežnými regálovými systémami a špecifikáciami vysokozdvižných vozíkov. Protišmykový povrch plošiny zabraňuje posunu nákladu počas manipulácie a konštrukcia vstupu pre vysokozdvižný vozík podporuje štvorcestný alebo obojsmerný vstup, aby sa prispôsobila široká škála konfigurácií manipulačných zariadení.
Vynikajúca tuhosť ocele a vysokokvalitná povrchová úprava poskytujú nosný výkon a protišmykové vlastnosti, ktoré prevyšujú porovnateľné konkurenčné produkty ekvivalentnej triedy materiálu, s všestrannou kompatibilitou pri skladaní na podlahe, skladovaní v regáloch a pri rotácii pri preprave pre dlhú a spoľahlivú životnosť.
Široko používaný v ťažkej výrobe, chemikáliách, výrobe ocele, montáži automobilov a rozsiahlych logistických zariadeniach – preferovaná voľba pre automatizované sklady s vysokými regálmi a mechanizované operácie, kde sú trvanlivosť paliet a stabilita nákladu pri opakovanej vysokofrekvenčnej manipulácii nespornými požiadavkami.
Predstavte si sklad na konci smeny: palety s hotovým tovarom čakajúce v prijímacom priestore, ...
Prečítajte si viacKeď vysokozdvižný vozík zhodí plnú paletu na nosník regálu, konštrukcia dostane viac než len s...
Prečítajte si viacSpoločnosť Anhui Huijian Intelligent Equipment Co., Ltd. nedávno privítala delegáciu zástupcov ne...
Prečítajte si viacPrečo sú stojany na formy základným nástrojom pracovného toku V akomkoľvek výrobnom pros...
Prečítajte si viacČo sú ľahké bezskrutkové regály? Ľahké bezskrutkové police je typ úložného regálu, ktorý...
Prečítajte si viacStohovateľné oceľové palety sa vyrábajú s použitím jedného z troch základných konštrukčných prístupov – lisovaná plošina so zváranými rúrovými nohami, plne zváraný konštrukčný rám so sieťovinou alebo roštovou doskou a zostava valcovaného profilu so skrutkovými alebo zváranými spojmi. Každá metóda vytvára inú vnútornú dráhu zaťaženia, čo má priamy vplyv na to, ako sa bodové zaťaženie z tovaru, hrotov vysokozdvižného vozíka a stohovacích síl prenáša cez štruktúru paliet.
Lisované plošinové palety sústreďujú napätie na spoji medzi plochým povrchom plošiny a stĺpikmi nôh. Pri vysokom bodovom zaťažení – ako je základňa stroja alebo blok motora spočívajúci na malom pôdoryse – môžu na lisovaných doskách vzniknúť trhliny z napätia okolo zóny zvaru nôh, ak je rozchod ocele paluby pre danú aplikáciu nedostatočný. Minimálny rozchod paluby 3,0 mm s nepretržitým obvodovým zváraním k rámu nôh je praktickým prahom pre stredne ťažké až ťažké priemyselné použitie. Plne zvárané konštrukčné rámové palety rozkladajú zaťaženie rovnomernejšie cez samotné rámové prvky, vďaka čomu sú tolerantnejšie voči excentrickému zaťaženiu. Pletivo alebo mrežová doska v týchto dizajnoch je v prvom rade nosným povrchom produktu a nie konštrukčným prvkom, čo znamená, že výber správnej veľkosti otvorov ôk je dôležitý pre malý alebo nepravidelne tvarovaný tovar, ktorý by sa mohol deformovať do veľkých otvorov alebo cez ne prepadnúť.
Zostavy profilov tvarovaných valcovaním ponúkajú najlepší pomer pevnosti k hmotnosti, keď je geometria profilu dobre navrhnutá – bežec s klobúkovým alebo krabicovým prierezom dosahuje vysokú tuhosť v ohybe s menším množstvom ocele ako ekvivalentná plochá doska. V Huijian sa naše výskumné a vývojové centrum špecificky zameriava na optimalizáciu profilov pre skladové zariadenia a rovnaká inžinierska logika aplikovaná na náš dizajn policových nosníkov informuje o tom, ako pristupujeme k štrukturálnej efektívnosti pri konštrukcii oceľových paliet.
Stohovací mechanizmus je vlastnosť, ktorá najviac odlišuje rodiny oceľových paliet od seba, a výber medzi pevnými, odnímateľnými a skladacími systémami stĺpikov má významné prevádzkové dôsledky, ktoré siahajú ďaleko za skladovaciu výšku.
Pevné rohové stĺpiky sú trvalo privarené k rámu palety a poskytujú najvyššiu tuhosť pri stohovaní. Sú vhodnou voľbou, keď je výška stohovania konzistentná, tovar je vždy stohovaný podľa rovnakého vzoru zaťaženia a s paletami sa manipuluje výlučne vysokozdvižným vozíkom – pretože pevné stĺpiky nie je možné odstrániť na zakladanie, keď sú prázdne, generujú značné náklady na spiatočnú logistiku. Stoh štyroch naložených paliet s pevným stĺpikom zaberá rovnakú podlahovú plochu ako jedna paleta; Stoh štyroch prázdnych paliet s pevnými stĺpikmi zaberá rovnakú podlahovú plochu, ale vyžaduje podstatne viac vertikálneho priestoru ako ekvivalentný systém skladania alebo odnímateľných stĺpikov vrátený naplocho. Pri veľkoobjemovej prevádzke, ktorá cykluje stovky prázdnych paliet späť cez dodávateľský reťazec, sa tento rozdiel v hustote prázdneho stohovania priamo premieta do miery využitia nákladných vozidiel a dopravných nákladov.
Odnímateľné stĺpiky sa zasúvajú do rohových zásuviek na paletovej plošine a sú zaistené kolíkovými zámkami, trecími sponami alebo objímkami skrutiek. V rozloženom stave je možné paletovú plošinu a stĺpiky stohovať naplocho, čím sa prázdna výška stohu so štyrmi jednotkami zníži z približne 1600 – 1800 mm na menej ako 400 mm – 75 – 80 % zníženie vertikálneho úložného priestoru pre prázdne miesta. Kompromisom je tuhosť spoja: spojenie medzi stĺpikmi a zásuvkami predstavuje určitý stupeň pohybu, ktorý znižuje celkovú stabilitu pri stohovaní, najmä pri bočných silách počas prepravy. Špecifikácia stĺpových objímok s minimálnou hĺbkou záberu 60 mm a pozitívnym uzamykacím mechanizmom namiesto samotného zadržiavania trenia výrazne znižuje toto riziko.
Skladacie oceľové paletové systémy používajú sklopné bočné rámy, ktoré sa po vyprázdnení zložia naplocho na základňu. Ponúkajú najlepšiu hustotu vracania prázdneho priestoru, ale majú zložitejšie mechanizmy pántov, ktoré sú náchylné na poškodenie v prostredí s nerovným zaobchádzaním. Opotrebenie čapu závesu je hlavným problémom dlhodobej údržby; špecifikácia čapov pántov z tvrdenej ocele a navrhnutie pre jednoduchú výmenu v teréne výrazne predlžuje životnosť. Pre operácie, ktoré vyžadujú tuhosť pri stohovaní a efektívne vracanie prázdneho priestoru, predstavujú skladacie systémy so zosilnenými závesmi najlepší technický kompromis.
Správna povrchová úprava pre a kovové palety závisí vo veľkej miere od prevádzkového prostredia – nielen od interiéru skladu, ale od celého cyklu, ktorým paleta prechádza, vrátane vonkajších odkladacích priestorov, prepravy kontajnerov, chladiarní a akéhokoľvek vystavenia chemikáliám alebo umývaniu. Ošetrenie, ktoré funguje primerane v suchom distribučnom stredisku, môže zlyhať v priebehu niekoľkých mesiacov v prostredí spracovania potravín alebo pobrežnej logistiky.
| Liečba | Typická hrúbka | Odolnosť proti postreku soli | Vhodné prostredia | Kľúčové obmedzenia |
| Elektrostatický práškový lak | 60-100 µm | 500 – 800 hod | Vnútorné suché/ľahká vlhkosť | Čipy na nárazových hranách; slabá obnova škrabancov |
| Žiarové zinkovanie | 45-85 µm zinok | 1500 – 2000 hodín | Vonkajšie, chladiareň, umývanie | odchýlka rozmerovej tolerancie; ťažšie |
| Elektrogalvanický tmel | 8–15 µm zinkový tmel | 300 – 500 hod | Vnútorná mierna vlhkosť | Tenšia vrstva zinku; obmedzená vhodnosť vonku |
| Vrchný epoxidový základný náter | Celkom 120-180 µm | 800 – 1200 hod | Chemická expozícia, susediace s potravinami | Vyššie náklady na aplikáciu; vyžaduje tryskaciu prípravu |
| Holá oceľ (olejovaná) | — | <100 hod | Len na krátkodobé použitie v interiéri | Rýchlo hrdzavie; nevhodné pre väčšinu logistických použití |
Jedným z často prehliadaných faktorov je úprava hrán a zvarových švov. Rezné hrany a zvarové zóny sú prvé miesta, kde začína korózia, pretože priľnavosť povlaku je najslabšia pri ostrých uhloch a tepelne ovplyvnených zónach. Určenie minimálnej hrúbky povlaku na okrajoch – zvyčajne sa vyžaduje, aby po aplikácii zostalo aspoň 60 % hrúbky plochého povrchu – a zabezpečenie, aby rozstrek zo zvárania bol pred úpravou zabrúsený, sú indikátory kvality, ktoré odlišujú odolné palety od tých, ktoré vykazujú hrdzavé škvrny počas prvého roka prevádzky.
Rozmery vreciek oceľových paliet nie sú v tomto odvetví štandardizované a nesúlad medzi geometriou vreciek paliet a rozmermi hrotov vysokozdvižného vozíka je významným zdrojom prevádzkového poškodenia a neefektívnosti manipulácie. Primárne rozmery, ktoré je potrebné špecifikovať, sú šírka a výška otvoru vrecka, dĺžka kanála hrotov (hĺbka do palety) a vzdialenosť medzi hornou časťou hrotov a spodnou stranou povrchu podlahy.
Štandardné vysokozdvižné vozíky s protizávažím zvyčajne používajú hroty so šírkou 100–125 mm a hrúbkou 35–45 mm. Vrecko na hroty s vnútornou šírkou 130 mm a vnútornou výškou 50 mm poskytuje primeranú vôľu pre vstup a výstup bez nadmernej bočnej vôle, ktorá by umožnila posun palety počas zdvíhania. Avšak vysokozdvižné vozíky – bežne používané v prostredí regálov s úzkymi uličkami – majú často širší rozstup hrotov a rôzne profily hrotov. Keď sú oceľové palety určené na použitie v rámci zmiešanej flotily manipulačných zariadení, navrhnutie káps podľa geometrie hrotov so širším dosahom, a nie geometrie hrotov s protizávažím, predchádza bežnému problému hrotov vysokozdvižného vozíka, ktoré technicky vstupujú do kapsy, ale pri zaťažení sa dotýkajú bočných stien kapsy, čím skôr namáhajú rám kapsy, než nesú záťaž na čele hrotov.
Štvorstranné vstupné palety – kde vrecká na hroty prebiehajú v oboch osiach – predstavujú konštrukčnú zložitosť: priesečník priečnych vreciek znižuje podporu plošiny v stredovej zóne palety, čo je presne tam, kde sú ohybové momenty najvyššie pri rovnomerne rozloženom zaťažení. Dobre navrhnuté štvorstranné vstupné oceľové palety kompenzujú zosilnenou stredovou chrbticou prebiehajúcou medzi priesečníkmi vreciek. Kontrola, či je toto vystuženie prítomné, je rýchlou kontrolou v teréne, ktorá odlišuje štrukturálne zdravé štvorcestné palety od tých, ktoré po miernom používaní spôsobia priehyb paluby.
Bežne nesprávne aplikovaný predpoklad pri stohovaní oceľových paliet je, že menovité dynamické zaťaženie na paletu platí rovnako pre každú jednotku v stohu. V skutočnosti spodná paleta v akomkoľvek stohovanom stĺpe nesie kumulatívne zaťaženie zo všetkých jednotiek nad ňou – a spôsob, akým sa tieto bremená prenášajú cez stohovacie stĺpiky alebo rámy, zavádza koncentrácie napätia v rohových zónach, ktoré môžu prekročiť toleranciu bodového zaťaženia paluby, aj keď je celková hmotnosť v rámci hodnotenia na paletu.
Uvažujme o štvornásobnom stohu paliet, z ktorých každá má hmotnosť 800 kg. Spodná paleta nesie 3 200 kg naloženého nákladu, ktorý sa celý prenáša cez štyri rohové kontaktné body stĺpikov. Ak je každá kontaktná plocha 50 × 50 mm, nominálny nosný tlak v každom kontaktnom bode je 3 200 kg ÷ 4 kontaktné body ÷ 0,0025 m² = 3 200 kPa – čo je oveľa viac, ako znesie väčšina náterov podlahy skladu a niektoré betónové zmesi bez poškodenia povrchu a výrazného sústredeného namáhania v rohovej zóne spodnej palety. To je dôvod, prečo sú hodnoty nosnosti stohovania v renomovaných špecifikáciách uvedené oddelene od menovitých zaťažení jednej jednotky a prečo je údaj o kapacite stohovania na jednotku zvyčajne nižší ako hodnota nosnosti jednej vrstvy.
Pri plánovaní stohovacích konfigurácií vždy získajte výrobcom udávané stohovacie zaťaženie – nie dynamické zaťaženie na policu – a použite bezpečnostný faktor aspoň 1,25× pre prostredia, kde stoh môže zaznamenať menšie nárazy prechádzajúcich vysokozdvižných vozíkov alebo vibrácie z blízkych strojov. Náš technický tím v Huijian poskytuje návod na konfiguráciu stohovania ako štandardnú súčasť procesu špecifikácie produktu, čím pomáha klientom vyhnúť sa scenárom nadmerného stohovania, ktoré by ohrozilo integritu paliet a bezpečnosť podlahy.
Oceľové palety majú teoretickú životnosť mnohonásobne vyššiu ako drevené alternatívy, ale dosiahnutie tejto životnosti si vyžaduje štruktúrovaný protokol o kontrole a údržbe, a nie bežnú prevádzku. Najbežnejšie spôsoby zlyhania oceľových paliet s dlhou životnosťou sú predvídateľné a zistiteľné skôr, ako spôsobia poklesy nákladu alebo manipuláciu.
Zavedenie systému ID označovania paliet – dokonca aj jednoduchého vyrazeného čísla na každej jednotke – umožňuje priviazať záznamy o údržbe k jednotlivým paletám, čo umožňuje včas identifikovať vysokoporuchové jednotky a zistiť, či je príčinou výrobná chyba, špecifická manipulačná stanica alebo konkrétny typ skladovaného produktu.
Náš profesionálny tím
Je pripravený vás podporiť.


 Výrobcovia skladových regálov